(English) Welding and Soldering
ガス溶断・金属切断技術
金属切断にはプラズマ切断をはじめ様々な工法がありますが、**酸素・アセチレン等を用いたガス切断**はコストパフォーマンスと厚板切断力に優れ、広く利用されています。
ガス切断の本質は、高純度酸素流によって金属を燃焼させて酸化物を生成し、その溶融酸化物を酸素の吹き付け力で溝の外へ吹き飛ばす化学・物理プロセスです。
🔥 ガス切断のメカニズム
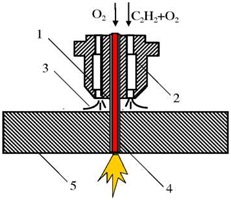
1. 切断用酸素流 | 2. 混合ガス流 | 3. 予熱炎 | 4. 切断溝 | 5. 被切断材
予熱炎で金属エッジをの発火温度まで加熱した後、高圧酸素を噴射することで激しい酸化燃焼反応を起こします。生成された溶融スラグが吹き飛ばされ、激しい反応熱によって隣接部が連続的に加熱・燃焼して切断溝が形成されます。
📋 1. ガス切断が可能な金属条件
- 燃焼温度 < 融点: 金属の発火温度が融点より低いこと(低炭素鋼は燃焼温度約1,350℃に対し融点約1,500℃のため最適)。
- 酸化物の融点 < 金属の融点: 生成される酸化物の融点が母材融点より低いこと。クロム鋼やアルミニウムは酸化物融点が約2,000℃と高いため特殊フラックスが必要です。
- 燃焼熱が十分大きいこと: 切断プロセスを連続維持するための反応熱発生が必要。
- 酸化物の流動性が良いこと: スラグが円滑に排出できること(鋳鉄はシリカ系スラグの粘度が高く切断困難)。
- 熱伝導率が高すぎないこと: 熱が急速に逃げてエッジの温度低下を防ぐため。
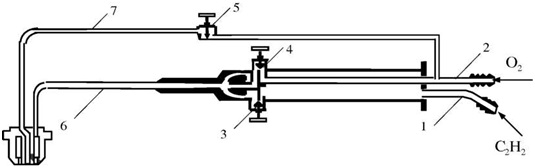
🛠 2. 切断吹管(トーチ)の構造
- アセチレンパイプ (C₂H₂)
- 酸素パイプ (O₂)
- アセチレン調整バルブ
- 予熱酸素調整バルブ
- 切断酸素調整バルブ
- 混合ガス導管
- 切断酸素導管
⚡ 3. 特徴および適用範囲
長所 (メリット):
- 設備がシンプルで操作が容易、導入コストが低い。
- 極厚の金属板や鋼材の切断が可能。
- 作業能率が高い。
短所 (デメリット):
- 燃焼条件を満たす金属(炭素鋼等)に限定される。
- 熱影響部が広く、薄板や長尺材では熱変形・歪みが発生しやすい。
主な適用分野:
- 造船、鉄道車両製造、建設鋼構造物分野全般。
- 鋼板、丸棒鋼、各種金属ビレットの解体・切断加工。
溶断用酸素・アセチレンガスのご相談・お見積もり
ThanhGasは金属加工・造船・建設現場向けに高純度酸素、アセチレン、アルゴン、CO₂ボンベを迅速にお届けいたします。



 Views Today : 617
 Total views : 540165
 Who's Online : 1